不锈钢精密加工中如何控制±0.005mm公差
在高端装备制造领域,±0.005mm的公差要求已经成为精密零件的标配。不锈钢材料因其良好的耐腐蚀性和机械性能,被广泛应用于航空航天、半导体、医疗器械等高端领域。然而,不锈钢的加工硬化倾向强、导热系数低,要实现稳定的±0.005mm公差并非易事。本文结合汉威特多年的加工经验,从多个维度分享关键技术要点。
一、设备选型是基础
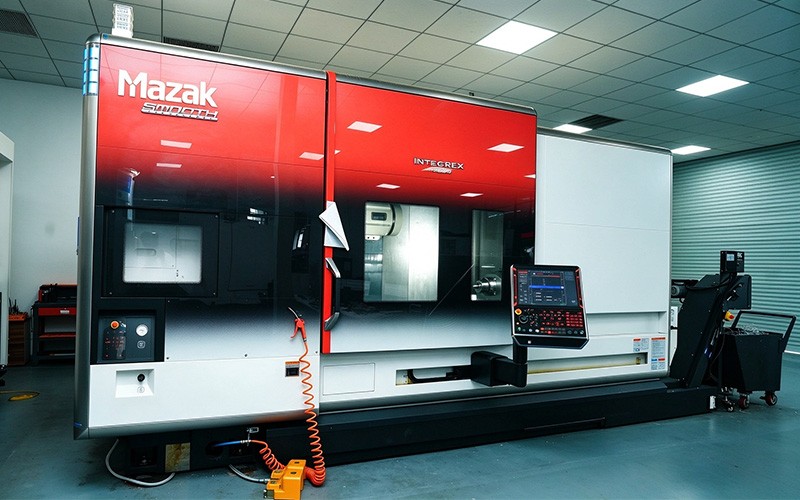
实现超高精度加工,首先需要高精度的加工设备。我们推荐使用定位精度≤0.003mm、重复定位精度≤0.002mm的高端数控加工中心。设备的主轴跳动应控制在0.001mm以内,导轨和丝杠的预紧力需要定期校准。
- 推荐设备品牌:米克朗、牧野、马扎克等高端品牌
- 主轴转速:12000rpm以上,配备恒温冷却系统
- 光栅尺全闭环控制,避免丝杠热膨胀误差
设备精度是加工精度的上限,再好的工艺也无法弥补设备本身的精度不足。
二、刀具选择与管理
不锈钢加工对刀具的要求极高。我们推荐使用超细晶粒硬质合金刀具,涂层选用TiAlN或AlTiN,以提高刀具的耐磨性和耐高温性能。刀具的刃口需要经过精密研磨,使刃口保持锋利、不易崩缺。
刀具管理同样重要:每把刀具都需要建立寿命档案,达到设定的加工件数后强制更换,避免因刀具磨损导致尺寸超差。
三、装夹方式与工艺规划
合理的装夹方式可以有效减少加工变形。对于薄壁零件,建议使用真空吸盘或专用夹具,避免夹紧力过大导致变形。加工顺序应遵循"粗加工→半精加工→精加工"的原则,每道工序之间留出足够的应力释放时间。
- 粗加工:去除大部分余量,留0.3-0.5mm精加工余量
- 半精加工:留0.05-0.1mm精加工余量,释放粗加工应力
- 精加工:采用小切深、高转速、低进给的方式
四、环境控制不可忽视
温度变化是影响精密加工的重要因素。每变化1℃,100mm长的钢件会产生约1.2μm的热膨胀。因此,精密加工必须在恒温车间内进行,温度控制在20±1℃,湿度控制在45%-65%。
此外,加工前需要将工件和刀具在恒温环境中放置至少2小时,使其温度与环境温度一致。加工过程中使用恒温切削液,减少切削热对工件的影响。
五、检测与质量控制
高精度加工需要高精度的检测手段。我们使用三坐标测量机进行全尺寸检测,测量精度可达0.001mm。关键尺寸在加工过程中进行首件检验和过程抽检,维持批量一致性。
通过以上五个方面的系统控制,汉威特已经能够稳定实现不锈钢零件±0.005mm的公差要求,产品合格率保持在99%以上。如果您有高精度零件的加工需求,欢迎与我们联系交流。